


การเลือกเครื่องมือวัดไม่ควรดูเพียงว่า “วัดถึงหรือไม่” หรือเลือกเครื่องที่แสดงทศนิยมได้ละเอียดที่สุดเท่านั้น
เครื่องมือที่มี Range ครอบคลุมค่าที่ต้องการวัด อาจยังไม่เหมาะกับงาน หาก Resolution หยาบเกินไป Accuracy Specification ไม่เพียงพอ หรือความสามารถของเครื่องมือไม่สอดคล้องกับ Tolerance ของกระบวนการ
หลักสำคัญคือ ต้องเริ่มจากคำถามว่า
เราต้องการวัดอะไร? ช่วงประมาณเท่าไร? และผลการวัดต้องดีพอสำหรับการตัดสินใจอะไร?
แนวคิดนี้สอดคล้องกับหลักมาตรวิทยาที่ให้เลือกวิธีและระบบการวัดให้เหมาะกับวัตถุประสงค์ของผลการวัด ไม่ใช่เลือกเครื่องมือจาก Specification เพียงค่าเดียวค่ะ
สารบัญบทความ
-
-
ก่อนเลือกเครื่องมือวัด ต้องรู้อะไรก่อน?
-
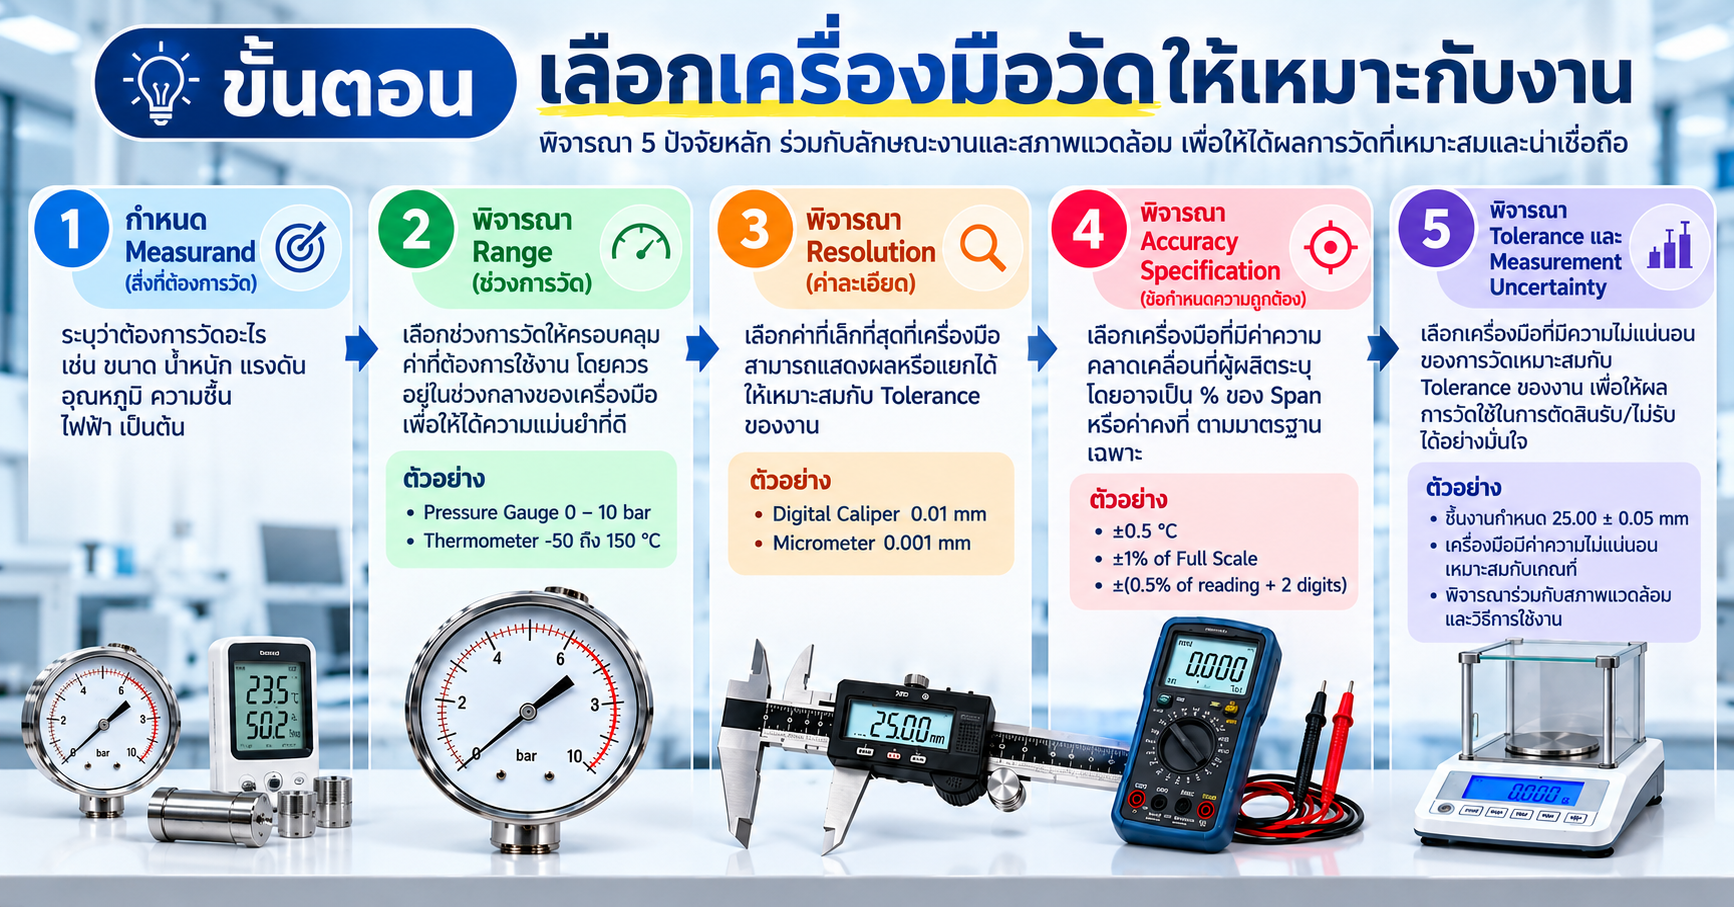
1. Measurand — ต้องการวัดอะไร?
-
2. Range — ช่วงการวัดครอบคลุมหรือไม่?
-
3. Resolution — ต้องละเอียดแค่ไหน?
-
4. Accuracy Specification — เครื่องมือยอมให้คลาดเคลื่อนได้เท่าไร?
-
5. Tolerance — งานยอมรับความคลาดเคลื่อนได้เท่าไร?
-
6. Repeatability — วัดซ้ำแล้วได้ค่าใกล้เคียงกันหรือไม่?
-
7. Measurement Uncertainty — ต้องพิจารณาหรือไม่?
-
8. สภาพแวดล้อมมีผลต่อการเลือกเครื่องมืออย่างไร?
-
9. ลักษณะการใช้งานและผู้ใช้งานสำคัญอย่างไร?
-
10. Calibration และ Traceability ต้องดูอะไรบ้าง?
-
Resolution ละเอียดที่สุด = เครื่องมือดีที่สุดจริงหรือไม่?
-
เครื่องมือราคาแพงกว่า = เหมาะกว่าเสมอหรือไม่?
-
ตัวอย่างการเลือกเครื่องมือให้เหมาะกับงาน
-
Checklist ก่อนเลือกซื้อหรือเลือกใช้เครื่องมือวัด
-
แล้ว Calibration ช่วยให้เลือกเครื่องมือได้อย่างไร?
-
สรุป
-
ก่อนเลือกเครื่องมือวัด ต้องรู้อะไรก่อน?
อย่าเริ่มจากคำถามว่า
“จะซื้อเครื่องรุ่นไหนดี?”
ควรเริ่มจาก Requirement ของงานก่อน เช่น
-
- ต้องการวัดปริมาณอะไร?
- ค่าปกติอยู่ประมาณเท่าไร?
- ค่าต่ำสุด–สูงสุดที่อาจเกิดขึ้นคือเท่าไร?
- Tolerance ของชิ้นงานหรือกระบวนการเท่าไร?
- ต้องใช้ผลวัดเพื่อตรวจสอบทั่วไป หรือใช้ตัดสินรับ/ไม่รับผลิตภัณฑ์?
- วัดในห้องปฏิบัติการหรือหน้างาน?
- สภาพแวดล้อมเป็นอย่างไร?
เมื่อรู้ Requirement เหล่านี้แล้ว จึงค่อยเลือก Specification ของเครื่องมือค่ะ
1. Measurand — ต้องการวัดอะไร?
คำว่า Measurand หมายถึงปริมาณที่เราตั้งใจจะวัด
ตัวอย่างเช่น
-
- อุณหภูมิ
- ความดัน
- มวล
- ความยาว
- แรง
- แรงบิด
- แรงดันไฟฟ้า
- pH
- Conductivity
แต่อาจต้องเฉพาะเจาะจงมากกว่านั้น
เช่น ไม่ใช่แค่
“ต้องการวัดอุณหภูมิ”
แต่ควรทราบว่าเป็น
อุณหภูมิของของเหลวที่ประมาณ 80 °C
เพราะข้อมูลนี้มีผลต่อการเลือก Sensor, Probe, Range, Immersion Depth และเครื่องมือที่เหมาะสม
VIM อธิบายว่าการวัดต้องสัมพันธ์กับปริมาณที่ต้องการวัด วิธีการวัด และระบบการวัดที่เหมาะกับวัตถุประสงค์ของผลการวัดค่ะ
2. Range — ช่วงการวัดครอบคลุมหรือไม่?
Range คือช่วงค่าที่เครื่องมือสามารถวัดหรือแสดงผลได้ตาม Specification
ตัวอย่าง
Pressure Gauge
0–10 bar
Thermometer
−50 ถึง 150 °C
Micrometer
0–25 mm
เครื่องชั่ง
0–30 kg
หลักง่าย ๆ คือ Range ต้องครอบคลุมค่าที่ต้องการใช้งานจริง รวมถึงค่าที่อาจสูงหรือต่ำกว่าปกติตามลักษณะกระบวนการ
แต่
Range ครอบคลุม ≠ เครื่องมือเหมาะกับงานทันที
ยังต้องพิจารณาปัจจัยอื่นต่อค่ะ
Range กว้างที่สุด ดีกว่าหรือไม่?
ไม่เสมอไป
สมมติต้องการวัดความดันประมาณ 5 bar
มี Pressure Gauge ให้เลือก
- 0–10 bar
- 0–100 bar
ทั้งสองตัววัด 5 bar ได้
แต่ 5 bar อยู่ที่
50% ของช่วง 0–10 bar
และเพียง
5% ของช่วง 0–100 bar
หาก Accuracy Specification ถูกกำหนดเป็นเปอร์เซ็นต์ของ Full Scale หรือ Span เครื่องมือช่วงกว้างอาจมี Absolute Error ที่อนุญาตสูงกว่ามาก
ดังนั้นไม่ควรเลือก Range กว้างเผื่อไว้มากที่สุดโดยอัตโนมัติค่ะ
3. Resolution — ต้องละเอียดแค่ไหน?
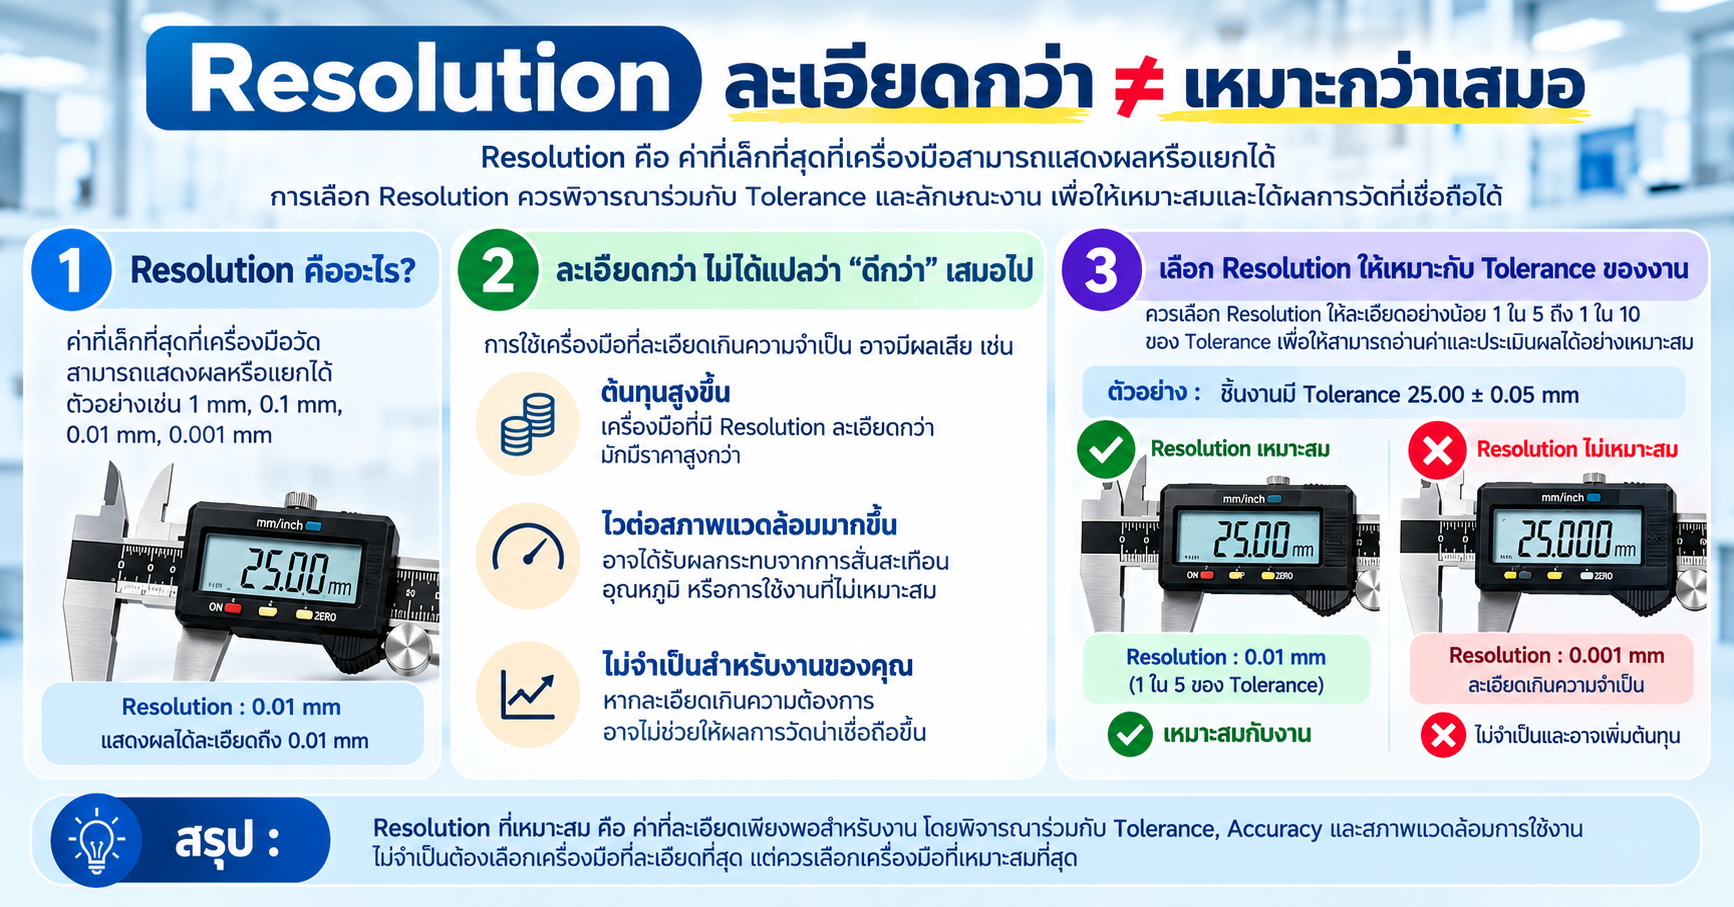
Resolution คือการเปลี่ยนแปลงค่าที่เล็กที่สุดที่ระบบวัดสามารถแยกหรือแสดงได้ภายใต้เงื่อนไขที่กำหนด
ตัวอย่าง
Digital Caliper
Resolution = 0.01 mm
Micrometer
Resolution = 0.001 mm
เครื่องชั่ง
Resolution = 0.1 g
Resolution เป็นหนึ่งในข้อมูลสำคัญในการเลือกเครื่องมือ โดย NIST ระบุว่าการกำหนด Resolution ที่ต้องการช่วยในการเลือกอุปกรณ์มาตรวิทยาและวิธีการวัดได้
แต่ต้องจำไว้ว่า
Resolution ละเอียดกว่า ไม่ได้แปลว่า Accuracy ดีกว่าเสมอไป
Resolution ควรเทียบกับ Tolerance อย่างไร?
สมมติชิ้นงานกำหนด
25.00 ±0.50 mm
เครื่องมือ Resolution = 1 mm
ย่อมหยาบเกินไป เพราะไม่สามารถมองเห็นการเปลี่ยนแปลงที่มีความหมายเมื่อเทียบกับ Tolerance ได้ดีพอ
หากใช้เครื่องมือ Resolution = 0.01 mm
จะสามารถแยกค่าภายในช่วง Tolerance ได้ละเอียดกว่า
มี Rule of Thumb ที่พบได้บ่อย เช่น Resolution ประมาณ 1/10 ของ Tolerance และ NIST ก็กล่าวถึงแนวคิดลักษณะนี้ในบริบทการเลือกอุปกรณ์การวัด แต่ไม่ควรถือเป็นกฎตายตัวสำหรับทุกงานค่ะ
เพราะงานจริงยังต้องดู Accuracy, Uncertainty, Risk และข้อกำหนดขององค์กรร่วมด้วย
4. Accuracy Specification — เครื่องมือยอมให้คลาดเคลื่อนได้เท่าไร?
จุดนี้ต้องระวังคำศัพท์เล็กน้อยค่ะ
ตาม VIM Measurement Accuracy เป็นแนวคิดเชิงคุณภาพเกี่ยวกับความใกล้เคียงระหว่างค่าที่วัดได้กับค่าจริง และไม่ได้กำหนดเป็นค่าตัวเลขโดยตรง JCGM
ส่วนตัวเลขที่ผู้ผลิตระบุ เช่น
±0.5 °C
หรือ
±1% Full Scale
หรือ
±(0.5% of reading + 2 digits)
ควรเรียกว่า Accuracy Specification, Maximum Permissible Error หรือ Specification ของเครื่องมือ ตามบริบท
ตัวอย่าง
Pressure Gauge
Range = 0–10 bar
Class = 1.0
หากมาตรฐานของเครื่องมือนั้นนิยาม Class 1.0 เป็น ±1% ของ Span
Span = 10 bar
ดังนั้นขีดจำกัดจะประมาณ
±0.10 bar
แต่หาก Range = 0–100 bar
จะเป็น
±1.00 bar
จึงเห็นว่า Range กับ Accuracy Specification ต้องดูร่วมกัน
หมายเหตุ: ค่า Range, Resolution และ Accuracy Specification ของเครื่องมือวัดแตกต่างกันตามประเภทรุ่น และผู้ผลิต ควรตรวจสอบ Datasheet และข้อกำหนดของเครื่องมือรุ่นจริงก่อนเลือกใช้หรือกำหนดเกณฑ์การยอมรับ
5. Tolerance — งานยอมรับความคลาดเคลื่อนได้เท่าไร?
นี่เป็นหนึ่งในปัจจัยที่สำคัญที่สุด
Tolerance คือขอบเขตที่ผลิตภัณฑ์ กระบวนการ หรือ Requirement กำหนดว่ายอมรับได้
ตัวอย่าง
ชิ้นงาน:
10.00 ±0.05 mm
หมายความว่าช่วงยอมรับคือ
9.95–10.05 mm
ถ้าเครื่องมือที่เลือกมี Error Limit ใกล้เคียงกับ ±0.05 mm มากเกินไป เครื่องมือนั้นอาจไม่เหมาะกับการตัดสินงานนี้
เพราะเมื่อค่าชิ้นงานอยู่ใกล้ขอบ Tolerance จะตัดสินได้ยากว่าอยู่ในหรือนอกเกณฑ์จริง
ดังนั้นคำถามไม่ควรเป็นเพียง
“เครื่องมือนี้วัดได้ไหม?”
แต่ควรเป็น
“เครื่องมือนี้ดีพอสำหรับ Tolerance ของงานหรือไม่?”
6. Repeatability — วัดซ้ำแล้วได้ค่าใกล้เคียงกันหรือไม่?
เครื่องมืออาจแสดงค่าได้ละเอียด แต่ถ้าวัดซ้ำแล้วค่าเปลี่ยนไปมามาก ก็อาจไม่เหมาะกับงานที่ต้องการความสม่ำเสมอ
VIM ให้นิยาม Measurement Precision ว่าเกี่ยวข้องกับความใกล้เคียงกันของค่าที่ได้จากการวัดซ้ำภายใต้เงื่อนไขที่กำหนด JCGM
ตัวอย่างเครื่องชั่ง:
วัตถุเดียวกันชั่ง 5 ครั้ง
100.0 g
100.0 g
100.1 g
99.9 g
100.0 g
ควรพิจารณาการกระจายของค่าที่ได้ ไม่ใช่ดูแค่ Resolution บนหน้าจอ
Repeatability มีความสำคัญมากกับ
- เครื่องชั่ง
- Force Gauge
- Torque Wrench
- Micrometer
- Pressure Gauge
- Sensor และเครื่องมือหลายประเภท
7. Measurement Uncertainty — ต้องพิจารณาหรือไม่?
สำหรับงานที่ต้องการความน่าเชื่อถือสูง หรือใช้ผลการวัดในการตัดสิน Conformity ควรพิจารณา Measurement Uncertainty ด้วย
เพราะผลการวัดไม่ได้มีเพียงค่าที่หน้าจอแสดง
ตัวอย่าง
Measured Value = 10.00 mm
Expanded Uncertainty = ±0.03 mm
หาก Specification ของชิ้นงานอยู่ที่
10.00 ±0.05 mm
จะเห็นว่าความไม่แน่นอนมีขนาดค่อนข้างมากเมื่อเทียบกับ Tolerance
ในกรณีนี้การตัดสินใกล้ขอบเขตต้องระมัดระวังมากขึ้น
นี่คือเหตุผลที่การเลือกเครื่องมือไม่ควรดู Resolution เพียงค่าเดียวค่ะ
8. สภาพแวดล้อมมีผลต่อการเลือกเครื่องมืออย่างไร?
เครื่องมือที่เหมาะในห้องปฏิบัติการ อาจไม่เหมาะเมื่อนำไปใช้ในโรงงาน
ปัจจัยที่ควรพิจารณา เช่น
- Temperature
- Humidity
- Vibration
- Dust
- Water
- Electromagnetic Interference
- Air Flow
- Pressure
- Installation Position
ตัวอย่าง
เครื่องชั่ง
การสั่น ลม และพื้นไม่มั่นคงอาจทำให้ค่าไม่นิ่ง
Vernier Caliper / Micrometer
อุณหภูมิของชิ้นงานและเครื่องมืออาจส่งผลต่อมิติ
Thermometer
ตำแหน่ง Probe, Immersion Depth และ Response Time มีผลต่อค่าที่อ่าน
Electrical Instrument
ต้องพิจารณา Measurement Category, Isolation และเงื่อนไขด้านความปลอดภัยตามงานจริงด้วย
ดังนั้น Datasheet ควรดูทั้ง Measurement Specification และ Operating Conditions
9. ลักษณะการใช้งานและผู้ใช้งานสำคัญอย่างไร?
เครื่องมือที่ Specification ดีมาก อาจไม่ใช่ตัวเลือกที่ดีที่สุดเสมอ หากใช้งานจริงยาก
ควรพิจารณา
- อ่านค่าง่ายหรือไม่
- ต้องใช้งานด้วยมือเดียวหรือไม่
- ต้องพกพาหรือไม่
- ต้องวัดในพื้นที่แคบหรือไม่
- ต้องบันทึกข้อมูลหรือไม่
- ต้องเชื่อมต่อ Computer หรือ Data Logger หรือไม่
- ผู้ใช้งานมีทักษะระดับใด
- ต้องวัดเร็วแค่ไหน
ตัวอย่าง
Vernier Caliper กับ Micrometer
Micrometer อาจมี Resolution ละเอียดกว่า แต่ Caliper วัดได้หลายลักษณะกว่าและรวดเร็วกว่า
ดังนั้นงานตรวจรับจำนวนมาก อาจต้องพิจารณาความเร็วและลักษณะชิ้นงานร่วมด้วย ไม่ใช่เลือกเครื่องมือที่ละเอียดที่สุดเสมอค่ะ
10. Calibration และ Traceability ต้องดูอะไรบ้าง?
เครื่องมือที่มี Specification ดีจากโรงงาน ไม่ได้หมายความว่าค่าจะคงเดิมตลอดอายุการใช้งาน
การใช้งาน การกระแทก การเสื่อมสภาพ และสิ่งแวดล้อมอาจทำให้ค่าของเครื่องมือเปลี่ยนแปลง
Calibration ช่วยให้เราทราบความสัมพันธ์ระหว่างค่าที่เครื่องมือแสดงกับค่าจากมาตรฐานอ้างอิงภายใต้เงื่อนไขที่กำหนด
NIST อธิบายว่าการ Characterize ระบบการวัดอาจเกี่ยวข้องกับ Calibration, Verification หรือ Adjustment และมักรวมถึงการเปรียบเทียบค่าที่แสดงกับ Measurement Standard รวมถึงข้อมูลอย่าง Resolution และ Repeatability
สำหรับงานที่ต้องมีความน่าเชื่อถือสูง ควรตรวจสอบด้วยว่า
-
- เครื่องมือมี Calibration Status หรือไม่
- Certificate ยังอยู่ในรอบที่กำหนดหรือไม่
- Range ที่สอบเทียบครอบคลุมช่วงใช้งานหรือไม่
- ผลสอบเทียบเป็นอย่างไร
- Measurement Uncertainty เท่าไร
- มี Metrological Traceability เหมาะสมหรือไม่
ISO/IEC 17025 เป็นมาตรฐานสากลสำหรับความสามารถและการดำเนินงานอย่างสม่ำเสมอของห้องปฏิบัติการทดสอบและสอบเทียบ และฉบับ 2017 ยังคงเป็นฉบับปัจจุบัน โดย ISO ยืนยันล่าสุดในปี 2023
Resolution ละเอียดที่สุด = เครื่องมือดีที่สุดจริงหรือไม่?
ไม่จริงเสมอไปค่ะ
เปรียบเทียบ:
- เครื่องมือ A
Resolution = 0.001 mm
Accuracy Specification = ±0.05 mm - เครื่องมือ B
Resolution = 0.01 mm
Accuracy Specification = ±0.02 mm
แม้ A แสดงทศนิยมได้ละเอียดกว่า แต่ไม่ได้หมายความว่า A ให้ค่าที่ใกล้ค่าจริงกว่า B
ดังนั้น
จำนวนทศนิยม ≠ ความถูกต้อง
ต้องดู Specification อื่นร่วมด้วยค่ะ
เครื่องมือราคาแพงกว่า = เหมาะกว่าเสมอหรือไม่?
ไม่จำเป็นค่ะ
ถ้างานต้องการวัดเพียง
100 ±5 mm
เครื่องมือที่ Resolution 0.0001 mm อาจละเอียดเกินความจำเป็น เพิ่มทั้งต้นทุน การดูแลรักษา และความซับซ้อนในการใช้งาน
เครื่องมือที่ดีที่สุดจึงไม่ใช่เครื่องมือที่ Specification สูงที่สุด
แต่คือ
เครื่องมือที่ความสามารถเหมาะกับ Requirement ของงาน
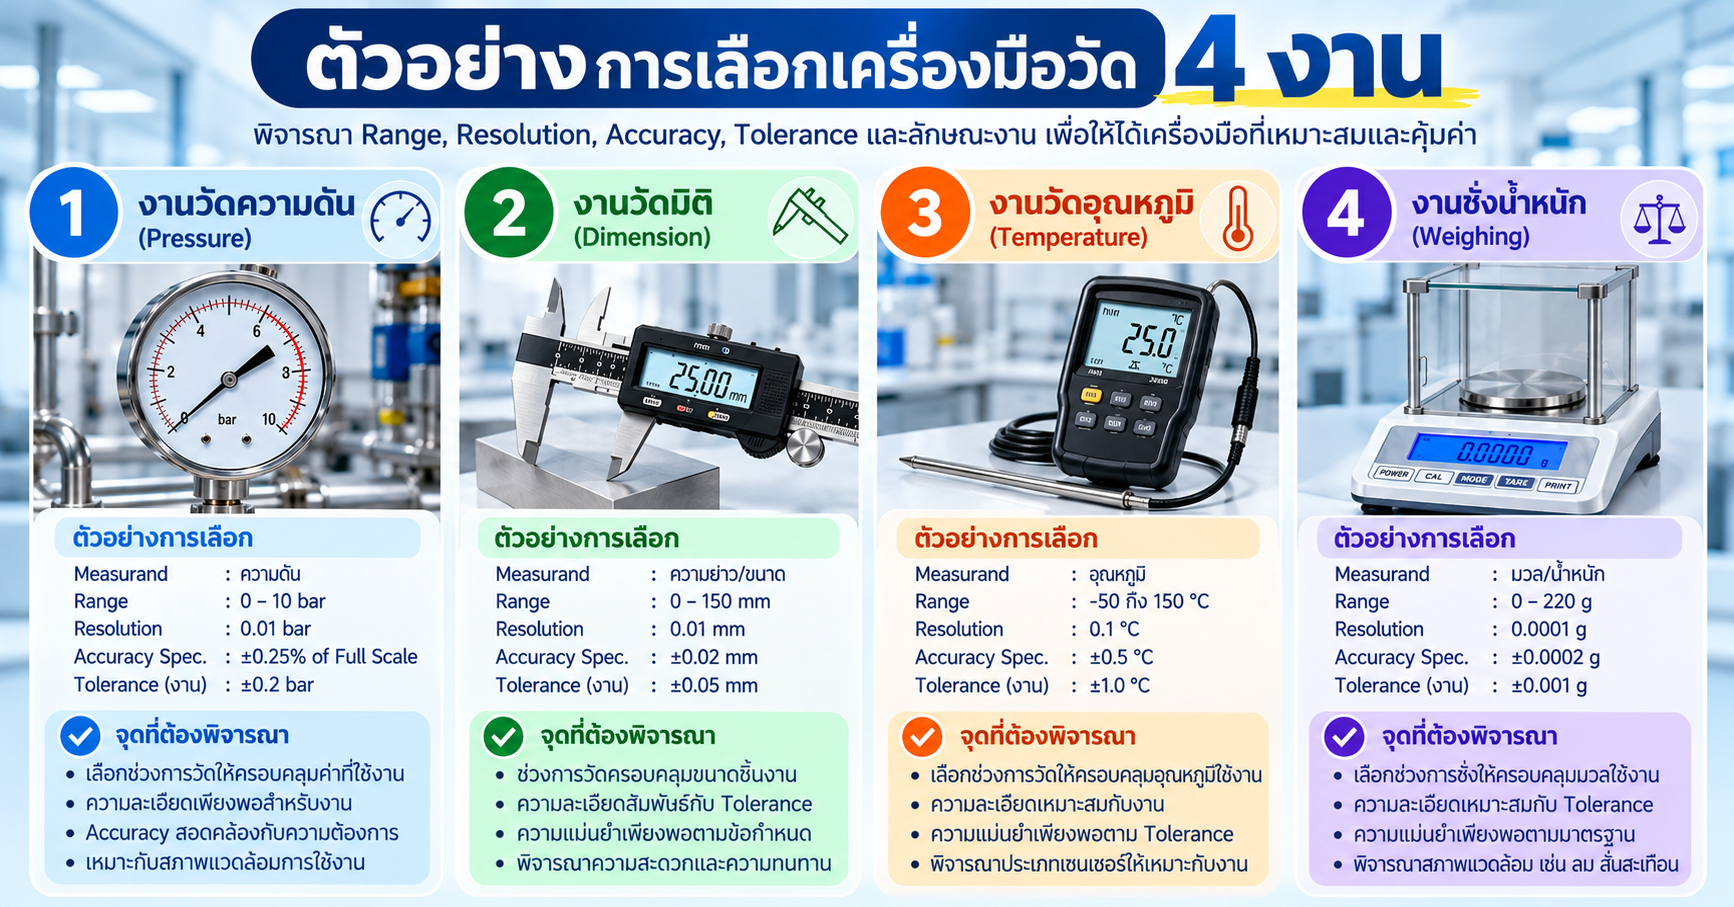
ตัวอย่างที่ 1 — เลือก Vernier Caliper หรือ Micrometer?
ต้องการตรวจ Shaft
Nominal = 10.00 mm
Tolerance = ±0.01 mm
มีเครื่องมือ:
Digital Caliper
Resolution = 0.01 mm
Micrometer
Resolution = 0.001 mm
ไม่ควรตัดสินจาก Resolution เพียงอย่างเดียว
ควรตรวจเพิ่ม
- MPE / Accuracy Specification
- Repeatability
- Measuring Force
- Calibration Result
- Measurement Uncertainty
- Temperature
- ลักษณะผิวของ Shaft
ในงาน Tolerance แคบ Micrometer มักมีข้อได้เปรียบด้านการควบคุมแรงวัดและ Resolution แต่ต้องตรวจ Specification ของรุ่นจริงก่อนสรุปค่ะ
ตัวอย่างที่ 2 — เลือก Pressure Gauge
Process ทำงานประมาณ
5 bar
ตัวเลือก:
0–10 bar Class 1.0
กับ
0–100 bar Class 1.0
ถ้าหลักเกณฑ์ของเครื่องมือนั้นกำหนด Class 1.0 เป็น ±1% Span
0–10 bar
→ ±0.10 bar
0–100 bar
→ ±1.00 bar
ดังนั้น Gauge 0–100 bar แม้วัด 5 bar ได้ แต่มี Specification ที่อาจไม่เหมาะกับกระบวนการที่ต้องการควบคุมค่าค่อนข้างแคบ
ตัวอย่างที่ 3 — เลือกเครื่องชั่ง
ต้องชั่งวัตถุประมาณ
500 g
กระบวนการต้องควบคุม
±1 g
เครื่องชั่ง Resolution = 1 g อาจไม่เหมาะ เพราะความละเอียดแทบเท่ากับ Tolerance ของงาน
อาจต้องพิจารณาเครื่องชั่ง Resolution = 0.1 g หรือเหมาะสมกว่า
แต่ยังต้องตรวจ
- Repeatability
- Eccentricity
- Linearity
- Minimum Weight
- Capacity
- Calibration Result
- สภาพแวดล้อม
ร่วมด้วย
ตัวอย่างที่ 4 — เลือก Thermometer
ต้องวัดอุณหภูมิในกระบวนการ
80 ±2 °C
ตัวเลือก:
Thermometer A
Range = −50 ถึง 300 °C
Resolution = 0.1 °C
Specification = ±1.5 °C
Thermometer B
Range = 0 ถึง 100 °C
Resolution = 0.1 °C
Specification = ±0.3 °C
ทั้งสองเครื่องมี Resolution เท่ากันและวัด 80 °C ได้
แต่ B อาจเหมาะกับ Requirement มากกว่า หาก Specification และเงื่อนไขการใช้งานอื่นสอดคล้องกับงาน
นี่เป็นอีกตัวอย่างว่า
Resolution เท่ากัน ≠ ความสามารถเท่ากัน
Checklist ก่อนเลือกซื้อหรือเลือกใช้เครื่องมือวัด
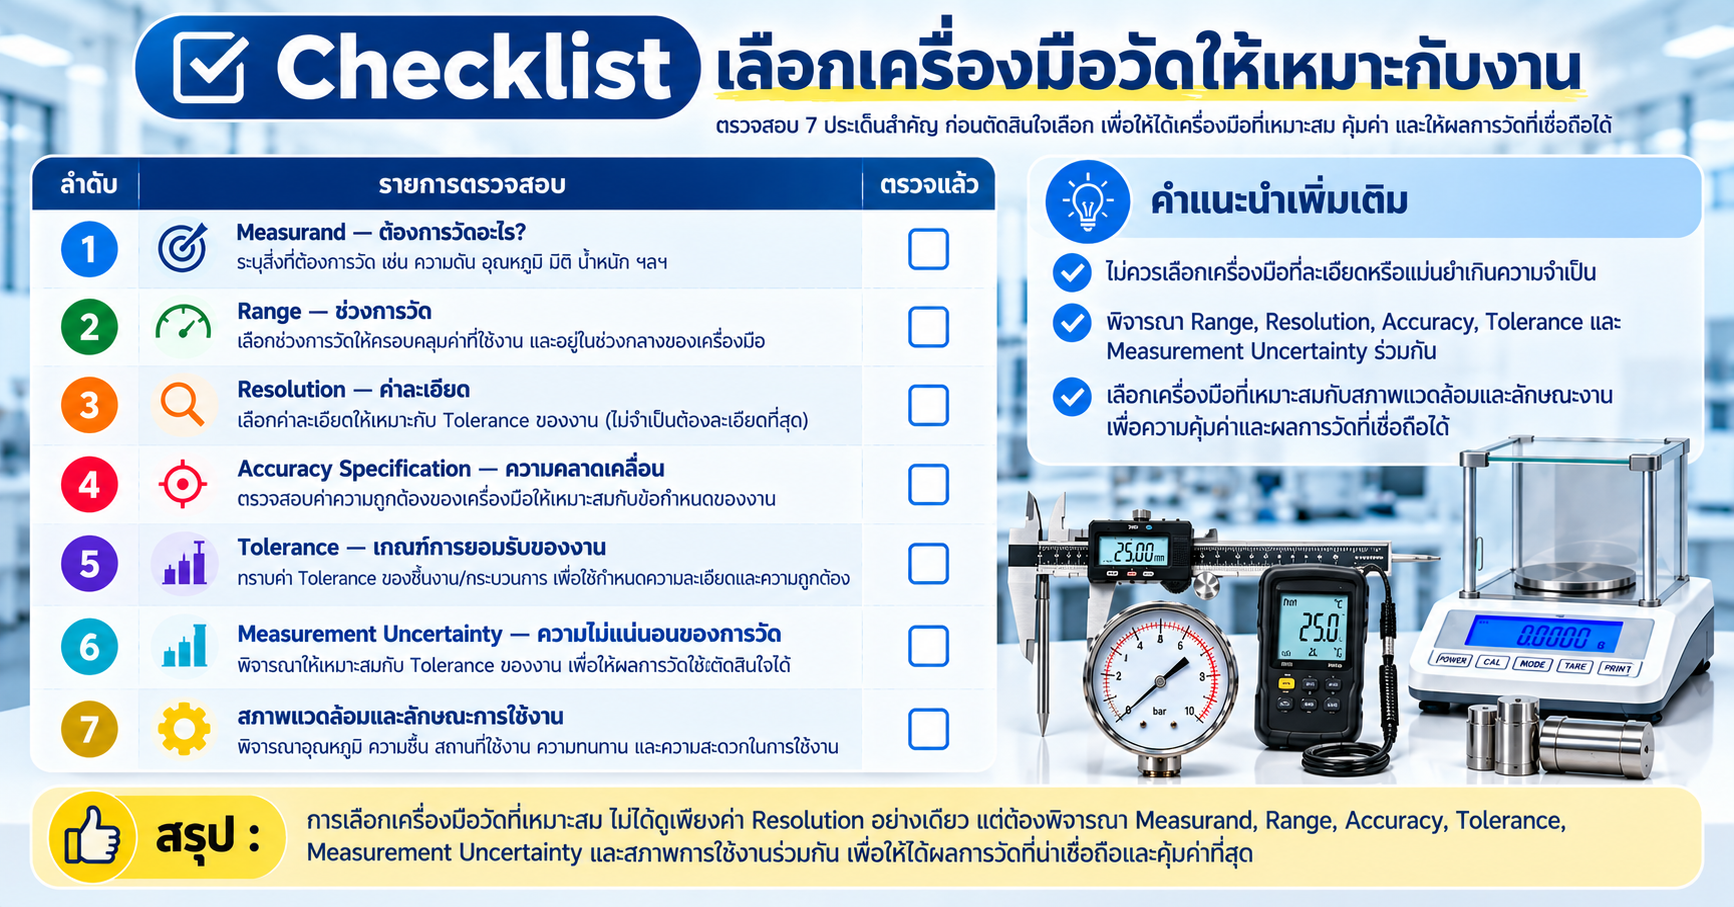
ก่อนตัดสินใจ แนะนำให้ตรวจอย่างน้อย 10 ข้อนี้
หัวข้อ
Measurand
Range
Resolution
Accuracy Specification
Repeatability
Tolerance
Uncertainty
Environment
Usability
Calibration
คำถามที่ต้องตอบ
ต้องการวัดอะไร?
ช่วงวัดครอบคลุมค่าจริงหรือไม่?
ละเอียดเพียงพอกับ Tolerance หรือไม่?
คลาดเคลื่อนได้เท่าไร?
วัดซ้ำมีความสม่ำเสมอหรือไม่?
งานยอมรับความคลาดเคลื่อนได้เท่าไร?
ผลการวัดมีความไม่แน่นอนระดับใด?
เครื่องมือเหมาะกับสภาพหน้างานหรือไม่?
ใช้งานได้สะดวกและเหมาะกับผู้ใช้หรือไม่?
สามารถสอบเทียบและสอบกลับได้หรือไม่?
หากตอบคำถามเหล่านี้ได้ก่อนซื้อ จะช่วยลดโอกาสซื้อเครื่องมือที่ดู Specification ดี แต่ไม่เหมาะกับการใช้งานจริงค่ะ
แล้ว Calibration ช่วยให้เลือกเครื่องมือได้อย่างไร?
Calibration ไม่ได้ทำให้เครื่องมือดีขึ้นโดยอัตโนมัติ
แต่ช่วยให้ทราบว่า ณ วันที่สอบเทียบ
ค่าที่เครื่องมือแสดงแตกต่างจาก Reference เท่าไร
ตัวอย่าง
Reference = 100.000 mm
Instrument = 100.025 mm
Error = +0.025 mm
ข้อมูลนี้สามารถนำไปประเมินว่าเครื่องมือเหมาะกับ Tolerance ของงานหรือไม่ และช่วยติดตามการเปลี่ยนแปลงเมื่อเปรียบเทียบกับประวัติการสอบเทียบครั้งก่อน
แต่การสอบเทียบไม่ควรถูกตีความว่า
“สอบเทียบแล้ว = ผ่าน”
การตัดสิน Pass/Fail ต้องมี Acceptance Criteria และหากมี Statement of Conformity ต้องพิจารณา Decision Rule ที่เกี่ยวข้องด้วยค่ะ
สรุป
การเลือกเครื่องมือวัดที่เหมาะสมไม่ใช่การเลือก
Range กว้างที่สุด
หรือ
Resolution ละเอียดที่สุด
หรือ
Accuracy Specification ดีที่สุด
เพียงอย่างใดอย่างหนึ่ง
แต่ควรพิจารณาร่วมกันว่า
ต้องการวัดอะไร → วัดช่วงไหน → Tolerance เท่าไร → ต้องการ Resolution เท่าไร → Specification ของเครื่องมือเหมาะหรือไม่ → Repeatability เป็นอย่างไร → Environment เป็นแบบไหน → ผล Calibration และ Measurement Uncertainty เพียงพอหรือไม่
จำง่าย ๆ ว่า
เครื่องมือวัดที่เหมาะที่สุด ไม่จำเป็นต้องเป็นเครื่องมือที่ละเอียดที่สุด แต่ต้องมีความสามารถเพียงพอกับวัตถุประสงค์ของการวัด
แนวคิดนี้ช่วยให้เลือกเครื่องมือได้เหมาะสม ลดความเสี่ยงจากการวัดผิด และหลีกเลี่ยงการลงทุนกับ Specification ที่สูงเกินความจำเป็นค่ะ
แหล่งอ้างอิง
- JCGM 200:2012 — International Vocabulary of Metrology (VIM), 3rd edition
- JCGM 100:2008 — Evaluation of measurement data — Guide to the expression of uncertainty in measurement (GUM)
- ISO/IEC 17025:2017 — General requirements for the competence of testing and calibration laboratories
- NIST/SEMATECH e-Handbook of Statistical Methods
บทความแนะนำ
- Range, Span และ Accuracy Class คืออะไร?
- Accuracy, Precision และ Resolution ต่างกันอย่างไร?
- Acceptance Criteria คืออะไร?
- Measurement Uncertainty คืออะไร?
- Metrological Traceability คืออะไร?
- วิธีทวนสอบเครื่องมือวัดด้วยตนเอง
- Calibration คืออะไร?
- ต้องสอบเทียบทุก 1 ปีจริงหรือ?
