


เครื่องมือวัดมิติ เช่น Vernier Caliper, Micrometer, Height Gauge, Dial Indicator และ Gauge Block เป็นเครื่องมือที่พบได้ทั่วไปในงานผลิต งานตรวจสอบคุณภาพ และห้องปฏิบัติการ
แม้เครื่องมือจะมี Resolution ละเอียดหรือ Specification ดีเพียงใด แต่ถ้าผิววัดสกปรก เครื่องมือได้รับการกระแทก Zero เปลี่ยน หรือใช้งานภายใต้อุณหภูมิที่ไม่เหมาะสม ผลการวัดก็อาจคลาดเคลื่อนได้
ดังนั้นการดูแลเครื่องมือวัดมิติที่ดีควรประกอบด้วย 3 ส่วนสำคัญ คือ
การตรวจสอบก่อนใช้งาน → การดูแลระหว่างและหลังใช้งาน → การสอบเทียบและติดตามสมรรถนะ
ISO 13385-1:2019 ครอบคลุมคุณลักษณะด้านการออกแบบและมาตรวิทยาของ Caliper และได้รับการทบทวนยืนยันให้ยังเป็นฉบับปัจจุบันในปี 2025 ส่วน ISO 3611:2023 ครอบคลุมคุณลักษณะด้านการออกแบบและมาตรวิทยาของ External Micrometer ค่ะ
สารบัญบทความ
-
- เครื่องมือวัดมิติมีอะไรบ้าง?
- ทำไมเครื่องมือวัดมิติต้องดูแลเป็นพิเศษ?
- ก่อนใช้งานควรตรวจอะไรบ้าง?
- วิธีดูแล Vernier Caliper
- วิธีดูแล Micrometer
- วิธีดูแล Gauge Block
- อุณหภูมิมีผลต่อการวัดมิติอย่างไร?
- หลังใช้งานควรทำความสะอาดอย่างไร?
- จัดเก็บเครื่องมือวัดมิติอย่างไร?
- เครื่องมือวัดมิติต้องสอบเทียบอะไรบ้าง? / ทำไมต้องตรวจหลายจุด?
- Calibration ต่างจากการตรวจสอบก่อนใช้งานอย่างไร?
- ควรทำ Intermediate Check หรือไม่?
- ต้องสอบเทียบเครื่องมือวัดมิติทุก 1 ปีหรือไม่?
- ถ้าเครื่องมือตกหรือกระแทกควรทำอย่างไร?
- Calibration Certificate ควรตรวจอะไร?
- สอบเทียบแล้วหมายความว่าเครื่องมือ “ผ่าน” หรือไม่?
- ข้อผิดพลาดที่พบบ่อยในการดูแลเครื่องมือวัดมิติ
- Checklist ก่อนใช้งานเครื่องมือวัดมิติ
- สรุป
เครื่องมือวัดมิติมีอะไรบ้าง?
เครื่องมือวัดมิติคือเครื่องมือที่ใช้วัดคุณลักษณะทางเรขาคณิตของชิ้นงาน เช่น ความยาว ความหนา เส้นผ่านศูนย์กลาง ความลึก หรือการเคลื่อนที่
ตัวอย่างที่พบได้บ่อย ได้แก่
Vernier / Digital Caliper
ใช้วัดภายนอก ภายใน ความลึก และ Step
Micrometer
ใช้วัดมิติภายนอกที่ต้องการความละเอียดสูงขึ้น
Height Gauge
ใช้วัดความสูงหรือตำแหน่งบน Surface Plate
Dial Indicator / Dial Gauge
ใช้ตรวจการเคลื่อนที่ ความเบี่ยงเบน Runout หรือการเปรียบเทียบมิติ
Gauge Block
ใช้เป็นมาตรฐานอ้างอิงด้านความยาวสำหรับการตรวจสอบหรือสอบเทียบเครื่องมืออื่น
ทำไมเครื่องมือวัดมิติต้องดูแลเป็นพิเศษ?
เครื่องมือวัดมิติมักมีผิวสัมผัสและกลไกที่ต้องทำงานด้วยระยะเล็กมาก
สิ่งที่ดูเหมือนเล็กน้อย เช่น
- ฝุ่น
- เศษโลหะ
- น้ำมัน
- รอย Burr
- สนิม
- การกระแทก
- การออกแรงวัดไม่สม่ำเสมอ
- ความแตกต่างของอุณหภูมิ
สามารถทำให้ผลการวัดเปลี่ยนได้
โดยเฉพาะเมื่อวัดงานที่มี Tolerance แคบ เช่น ±0.01 mm หรือเล็กกว่า ผลกระทบเหล่านี้จะยิ่งมีความสำคัญค่ะ
ก่อนใช้งานควรตรวจอะไรบ้าง?
ก่อนเริ่มวัดทุกครั้ง ไม่ควรหยิบเครื่องมือแล้ววัดทันที
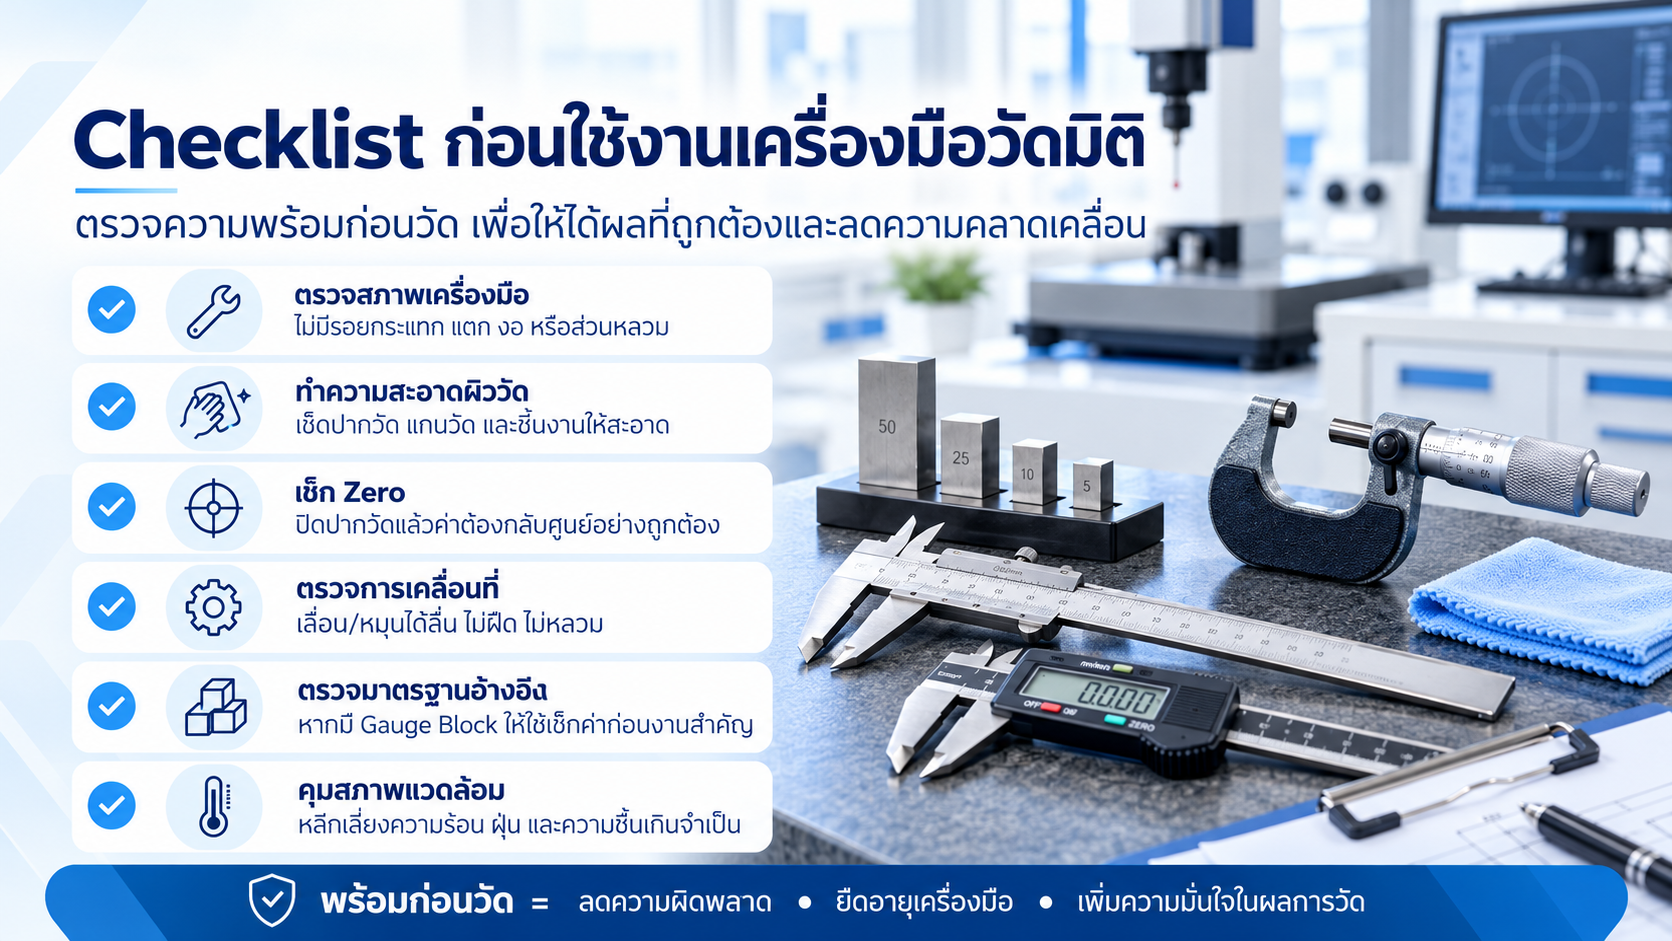
แนะนำตรวจอย่างน้อยดังนี้
1. ตรวจสภาพภายนอก
ดูว่ามี
- รอยกระแทก
- รอยแตก
- สนิม
- Burr
- Jaw เสียรูป
- Spindle หรือกลไกติดขัด
หรือไม่
2. ตรวจความสะอาดของผิววัด
ผิวสัมผัสต้องไม่มีฝุ่น เศษโลหะ หรือน้ำมันส่วนเกิน
เศษโลหะเพียงเล็กน้อยที่ติดอยู่ระหว่าง Jaw กับชิ้นงาน ก็สามารถทำให้ค่าที่อ่านสูงกว่าความเป็นจริงได้
3. ตรวจ Zero
ตัวอย่าง Digital Caliper:
ปิด External Jaw อย่างเหมาะสมแล้วตรวจว่าค่าอยู่ที่ Zero ตามวิธีของเครื่องมือ
Micrometer:
ตรวจ Zero ตาม Range และวิธีที่ผู้ผลิตกำหนด บางช่วงอาจต้องใช้ Setting Standard ไม่ใช่ปิด Spindle เข้าหา Anvil โดยตรง
4. ตรวจการเคลื่อนที่
Slider ของ Caliper ควรเคลื่อนที่ได้ราบรื่น
Micrometer Spindle ควรหมุนอย่างสม่ำเสมอ ไม่มีอาการฝืดหรือหลวมผิดปกติ
5. ตรวจสถานะสอบเทียบ
ควรตรวจ
Calibration Status / Due Date / Instrument ID
ให้ตรงกับเครื่องมือที่กำลังใช้งาน
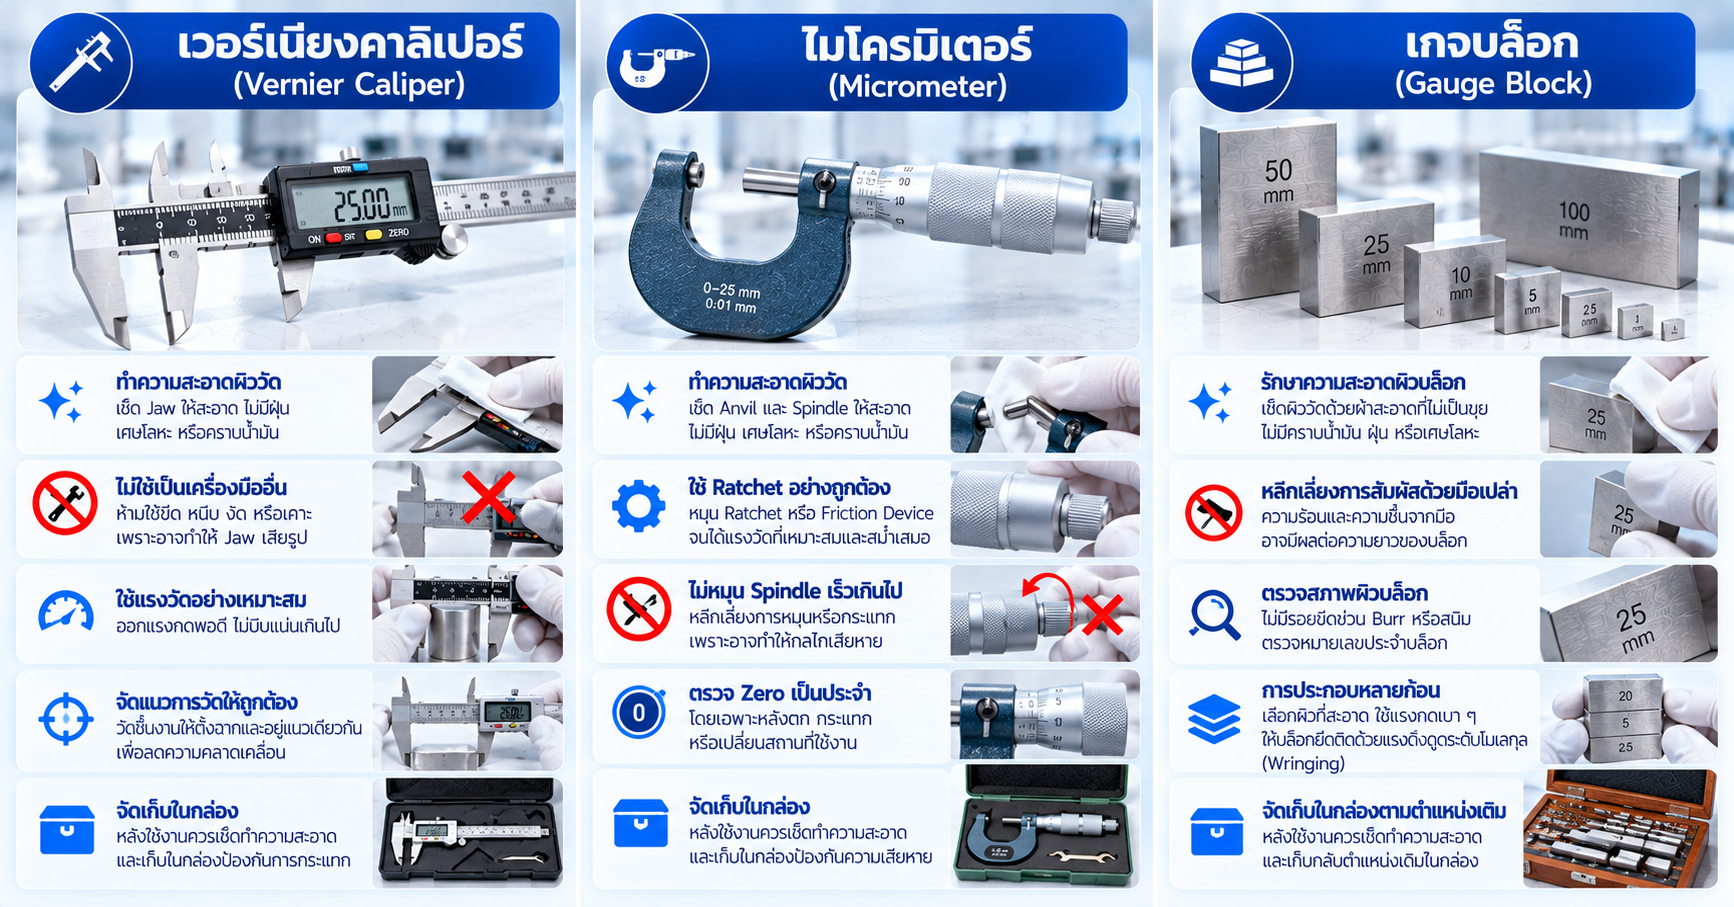
วิธีดูแล Vernier Caliper
Caliper เป็นเครื่องมือที่ใช้งานสะดวก แต่มีจุดที่ต้องดูแลหลายตำแหน่ง
Jaw ต้องสะอาด
ก่อนวัดควรเช็ดผิว Jaw ให้สะอาด
หากมีฝุ่น เศษโลหะ หรือ Burr ผลการวัดอาจเปลี่ยนได้ และยังอาจทำให้ผิว Jaw เสียหายในระยะยาว
อย่าใช้ Caliper เป็นเครื่องมืออื่น
ไม่ควรใช้ Jaw
- ขีดชิ้นงาน
- งัด
- หนีบ
- เคาะ
- ใช้แทนประแจ
เพราะอาจทำให้ Jaw Alignment เปลี่ยนค่ะ
หลีกเลี่ยงแรงวัดมากเกินไป
Caliper ไม่มีระบบควบคุมแรงแบบ Micrometer หลายรุ่น ดังนั้นแรงจากผู้ใช้งานมีผลต่อค่าที่วัด
ควรฝึกใช้แรงสัมผัสที่สม่ำเสมอ
ระวังการเอียง
เวลาวัด Shaft หรือชิ้นงานทรงกลม ต้องจัดแนวให้เหมาะสม เพราะ Caliper ที่เอียงอาจให้ผลต่างจากตำแหน่งจริง
วิธีดูแล Micrometer
Micrometer มักถูกใช้ในงานที่ต้องการความละเอียดมากกว่า Caliper จึงต้องดูแล Measuring Face และกลไกเป็นพิเศษ
ใช้ Ratchet หรือ Friction Device
ไม่ควรบิด Thimble ด้วยแรงมากจนผิววัดกดชิ้นงานเกินความจำเป็น
Ratchet/Friction Device ช่วยให้ Measuring Force มีความสม่ำเสมอมากขึ้น
ตรวจ Anvil และ Spindle
ผิวทั้งสองด้านควร
- สะอาด
- ไม่มีรอย
- ไม่มี Burr
- ไม่มีเศษโลหะติดอยู่
อย่าหมุน Spindle เร็วเกินไป
การหมุนหรือกระแทก Spindle กับชิ้นงานอย่างรวดเร็ว อาจส่งผลต่อกลไกและ Measuring Face ได้
ตรวจ Zero เป็นประจำ
โดยเฉพาะหลัง
- ตก
- กระแทก
- เปลี่ยนสถานที่ใช้งาน
- ใช้งานหนัก
วิธีดูแล Gauge Block
Gauge Block ต้องรักษาสภาพผิวอย่างมาก เพราะผิววัดเป็นส่วนสำคัญของค่าความยาว
NIST ระบุว่าก่อนการสอบเทียบ Gauge Block จำเป็นต้องตรวจให้แน่ใจว่า Block และ Standard สะอาด ปราศจาก Burr, Nick และ Corrosion เพื่อให้ผลการวัดมีความน่าเชื่อถือค่ะ
ควรตรวจ
- รอยขีดข่วน
- Burr
- สนิม
- คราบน้ำมัน
- ความสะอาด
- หมายเลขประจำ Block
- ความสัมพันธ์กับ Certificate
และหลังใช้งานควรจัดเก็บกลับตำแหน่งเดิมในกล่อง
อุณหภูมิมีผลต่อการวัดมิติอย่างไร?
มีผลมาก โดยเฉพาะงานที่ Tolerance แคบ
วัสดุจะเกิดการขยายตัวหรือหดตัวเมื่ออุณหภูมิเปลี่ยน
ตัวอย่างเช่น หากชิ้นงาน เครื่องมือ และ Gauge Block มีอุณหภูมิต่างกัน ค่า Dimension ที่ได้อาจแตกต่างจากค่าภายใต้ Reference Condition
ดังนั้นงานวัดมิติที่ต้องการความแม่นยำสูง ควรให้
เครื่องมือ + ชิ้นงาน + Reference
ปรับตัวเข้ากับสภาพแวดล้อมก่อนวัด
หลีกเลี่ยงการถือ Gauge Block หรือ Measuring Surface ด้วยมือเป็นเวลานาน เพราะความร้อนจากมือสามารถถ่ายเข้าสู่วัสดุได้ค่ะ
หลังใช้งานควรทำความสะอาดอย่างไร?
หลักสำคัญคือ
ทำความสะอาดโดยไม่ทำลายผิววัด
ควรยึดตามคำแนะนำของผู้ผลิตและวิธีปฏิบัติขององค์กร
สำหรับ Gauge Block นั้น NIST ระบุถึงการใช้วิธีทำความสะอาดที่เหมาะสมและวัสดุเช็ดที่ไม่ทิ้งเส้นใย โดยให้ความสำคัญกับการกำจัดคราบ น้ำมัน ฝุ่น และ Burr ก่อนการวัด
สำหรับ Caliper และ Micrometer หลังใช้ควร
- เช็ดผิวสัมผัส
- กำจัดเศษโลหะ
- ตรวจความชื้น
- ป้องกันการเกิดสนิมตามคำแนะนำผู้ผลิต
- ไม่ปล่อยคราบน้ำมันจากชิ้นงานค้างไว้
จัดเก็บเครื่องมือวัดมิติอย่างไร?
หลังใช้งานไม่ควรวางรวมกับเครื่องมือช่างทั่วไป
ควรเก็บใน
- กล่องประจำเครื่อง
- Cabinet
- พื้นที่แห้ง
- บริเวณที่ไม่มีแรงสั่นสะเทือนมาก
- พื้นที่ที่ลดความเสี่ยงจากการตกหรือกระแทก
ไม่ควรวางเครื่องมือซ้อนกัน เพราะ Measuring Surface อาจเสียหายได้
สำหรับ Gauge Block ควรเก็บแต่ละก้อนในตำแหน่งที่กำหนด เพื่อป้องกันการสูญหายและการเสียดสีกันค่ะ
เครื่องมือวัดมิติต้องสอบเทียบอะไรบ้าง?
การสอบเทียบไม่ได้ตรวจเพียง Zero
สิ่งที่ตรวจขึ้นอยู่กับประเภทเครื่องมือและวิธีสอบเทียบ
Vernier / Digital Caliper
อาจประกอบด้วยการตรวจ
- External Measurement
- Internal Measurement
- Depth Measurement
- Step Measurement
- Error of Indication ในหลายตำแหน่งของ Range
ISO 13385-1:2019 ระบุคุณลักษณะด้านการออกแบบและมาตรวิทยาที่สำคัญของ Caliper ทั้งแบบ Vernier, Dial และ Digital ค่ะ
External Micrometer
อาจตรวจ
- Zero
- Error of Indication
- หลายตำแหน่งตลอดช่วงวัด
- คุณลักษณะอื่นตามวิธีและ Specification ที่เกี่ยวข้อง
ISO 3611:2023 ครอบคลุม External Micrometer ทั้งแบบ Analog และ Digital ค่ะ
ทำไมต้องตรวจหลายจุด?
สมมติ Caliper Range
0–150 mm
หากตรวจเพียงที่ 25 mm แล้วผลดี
ไม่ได้หมายความว่าเครื่องมือจะไม่มี Error ที่
50 mm
100 mm
150 mm
เครื่องมือบางตัวอาจมีพฤติกรรมเปลี่ยนไปตามตำแหน่งของ Scale หรือกลไก
ดังนั้นการสอบเทียบจึงมักเลือกหลายจุดเพื่อให้เห็นสมรรถนะตลอดช่วงที่เกี่ยวข้องค่ะ
Calibration ต่างจากการตรวจสอบก่อนใช้งานอย่างไร?
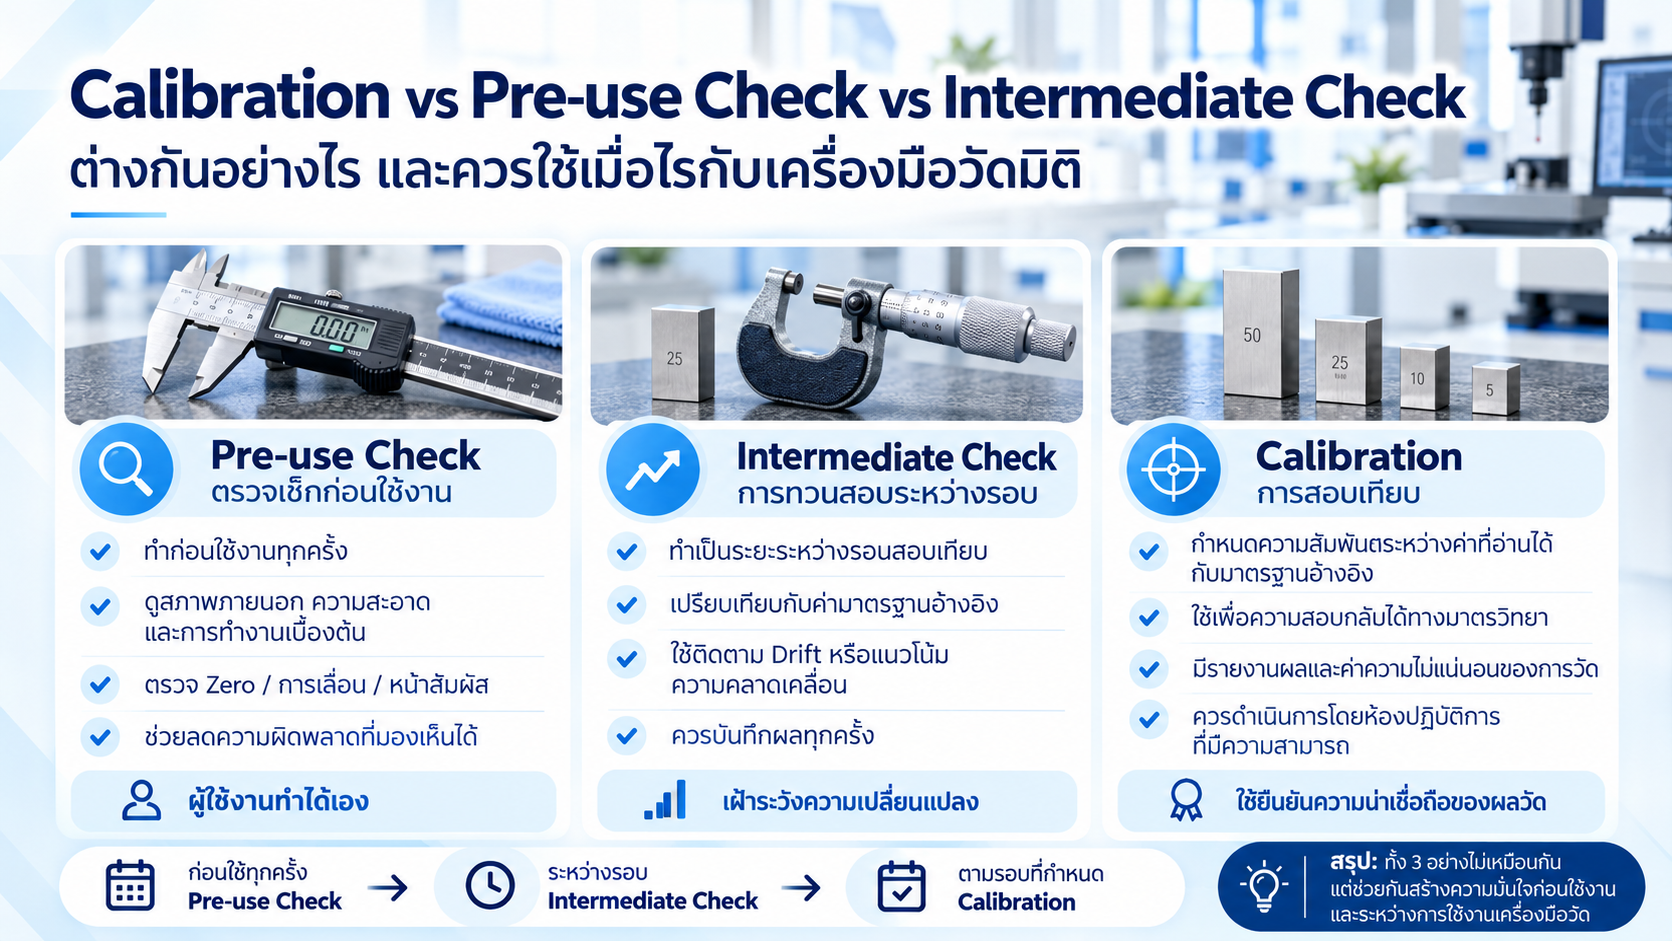
Pre-use Check
เป็นการตรวจเบื้องต้น เช่น
- สภาพ
- ความสะอาด
- Zero
- การทำงาน
- Calibration Status
ส่วน Calibration
เป็นการหาความสัมพันธ์ระหว่างค่าที่เครื่องมือแสดงกับค่าจากมาตรฐานอ้างอิงภายใต้เงื่อนไขที่กำหนด
ดังนั้น
ตรวจ Zero แล้วปกติ ≠ เครื่องมือไม่มี Error ทุกจุด
และ
ตรวจด้วย Gauge Block 1 จุด ≠ Calibration ทั้ง Range
ค่ะ
ควรทำ Intermediate Check หรือไม่?
ในหลายกรณีมีประโยชน์มาก โดยเฉพาะเครื่องมือที่
- ใช้บ่อย
- มีความสำคัญต่อคุณภาพสินค้า
- เสี่ยงต่อการกระแทก
- ใช้ในงาน Tolerance แคบ
- มีประวัติ Drift
- ถูกเคลื่อนย้ายเป็นประจำ
ตัวอย่าง
Caliper อาจทำ Intermediate Check ด้วย Gauge Block ที่เหมาะสม
Micrometer อาจตรวจด้วย Gauge Block หรือ Setting Standard
จากนั้นบันทึก Difference และติดตาม Trend
การทำแบบนี้ช่วยพบความผิดปกติ ก่อนถึงวันสอบเทียบครั้งถัดไป
ต้องสอบเทียบเครื่องมือวัดมิติทุก 1 ปีหรือไม่?
ไม่มีช่วงเดียวที่เหมาะกับทุกเครื่องมือค่ะ
Calibration Interval ควรพิจารณาจาก
- ความถี่ในการใช้งาน
- ความเสี่ยงของกระบวนการ
- ประวัติ Calibration
- ผล Intermediate Check
- Stability
- สภาพแวดล้อม
- ความเสียหาย
- Requirement ของลูกค้า
- Requirement ของระบบคุณภาพ
เครื่องมือที่ใช้วันละหลายร้อยครั้งกับเครื่องมือสำรองที่ใช้ไม่กี่ครั้งต่อปี อาจไม่จำเป็นต้องกำหนด Interval เท่ากันค่ะ
ถ้าเครื่องมือตกหรือกระแทกควรทำอย่างไร?
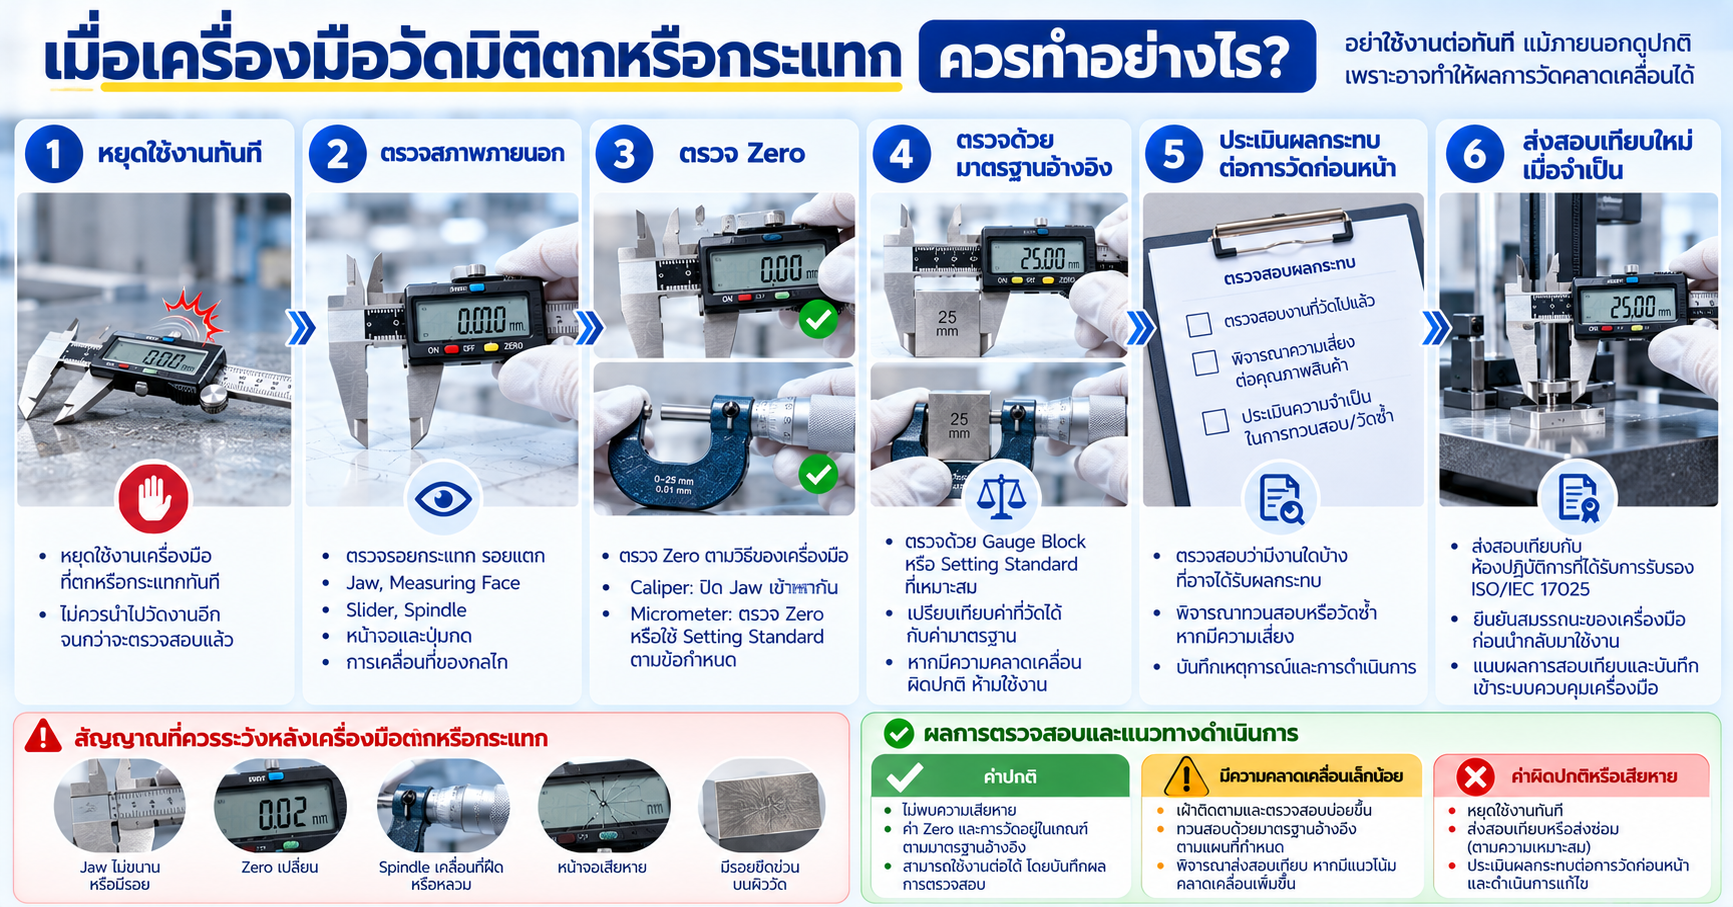
อย่าดูเพียงว่า “หน้าจอยังติด”
ควร
- หยุดใช้งานชั่วคราว
- ตรวจสภาพภายนอก
- ตรวจ Zero
- ตรวจการเคลื่อนที่
- เปรียบเทียบกับ Reference ที่เหมาะสม
- ประเมินผลกระทบต่อ Measurement ก่อนหน้า หากมีเหตุผลให้สงสัยว่าเครื่องมือคลาดเคลื่อน
- ส่งตรวจสอบหรือสอบเทียบใหม่เมื่อจำเป็น
ไม่ควรปรับ Zero แล้วใช้งานต่อทันทีโดยไม่ตรวจสอบสาเหตุค่ะ
Calibration Certificate ควรตรวจอะไร?
เมื่อได้รับใบรับรองกลับมา อย่าดูเพียงเลข Certificate หรือวันที่ครบกำหนด
ควรตรวจอย่างน้อย
Identification
ตรงกับ Serial No. / ID No. หรือไม่
Range / Calibration Point
ครอบคลุมช่วงใช้งานหรือไม่
Reference / Indication
Error หรือ Correction
ถ้ามีรายงาน
Measurement Uncertainty
Calibration Conditions
Metrological Traceability
และหากต้องการตัดสินว่าเครื่องมือเหมาะกับงานหรือไม่ ต้องนำผลไปเปรียบเทียบกับ Acceptance Criteria ที่องค์กรกำหนดด้วยค่ะ
สอบเทียบแล้วหมายความว่าเครื่องมือ “ผ่าน” หรือไม่?
ไม่จำเป็นค่ะ
Calibration ให้ข้อมูลว่าเครื่องมือแสดงค่าอย่างไรเมื่อเทียบกับ Reference
ส่วนการตัดสินว่าเครื่องมือ
ยอมรับได้ / ไม่ยอมรับ
ต้องมี Requirement หรือ Acceptance Criteria ก่อน
ตัวอย่าง:
เครื่องมือ Error = +0.008 mm
แต่ถ้า
งาน A ยอมรับ ±0.02 mm
กับ
งาน B ยอมรับ ±0.005 mm
เครื่องมือเดียวกันอาจเหมาะกับงานหนึ่ง แต่ไม่เหมาะกับอีกงานหนึ่ง
นี่คือเหตุผลว่าทำไม ผล Calibration ต้องพิจารณาร่วมกับ Requirement ของงาน ค่ะ
ข้อผิดพลาดที่พบบ่อยในการดูแลเครื่องมือวัดมิติ
เช็ด Zero แล้วคิดว่าเครื่องมือปกติทั้งหมด
→ Zero ไม่ได้บอก Error ตลอด Range
ใช้ Caliper หนีบแรงเกินไป
→ Measuring Force มีผล
ไม่ทำความสะอาดชิ้นงาน
→ ฝุ่นหรือ Burr ทำให้ค่าคลาดเคลื่อน
ถือ Gauge Block นานเกินไป
→ ความร้อนจากมืออาจมีผลกับงานละเอียด
วางเครื่องมือรวมกับเครื่องมือช่าง
→ เสี่ยงต่อการกระแทกและรอย
ใช้เครื่องมือหลังตกโดยไม่ตรวจสอบ
→ เครื่องมืออาจเสีย Alignment แม้ภายนอกดูปกติ
คิดว่า Calibration = Pass
→ ต้องมี Acceptance Criteria ก่อน
Checklist ก่อนใช้งานเครื่องมือวัดมิติ
ก่อนเริ่มงานสามารถใช้ Checklist สั้น ๆ นี้ได้
☐ เครื่องมือตรงกับงานที่ต้องการวัด
☐ Range เหมาะสม
☐ Resolution เหมาะกับ Tolerance
☐ Calibration Status ใช้งานได้
☐ ผิววัดสะอาด
☐ ไม่มีรอยหรือความเสียหาย
☐ Zero ปกติ
☐ การเคลื่อนที่ปกติ
☐ Reference/Intermediate Check อยู่ในเกณฑ์ หากกำหนดให้ตรวจ
☐ อุณหภูมิและสภาพแวดล้อมเหมาะสม
สรุป
การดูแลเครื่องมือวัดมิติไม่ควรเริ่มเมื่อเครื่องมือเสีย แต่ควรเป็นกิจกรรมที่ทำตลอดวงจรการใช้งาน
หลักจำง่าย ๆ คือ
ก่อนใช้ → ตรวจสภาพ + ทำความสะอาด + ตรวจ Zero
ระหว่างใช้ → ใช้แรงวัดและวิธีการวัดให้เหมาะสม
หลังใช้ → ทำความสะอาด + จัดเก็บอย่างถูกต้อง
ระหว่างรอบ → Intermediate Check ตามความเสี่ยง
ตามแผน → Calibration เพื่อทราบ Error และสมรรถนะของเครื่องมือ
สำหรับงานมิติที่มี Tolerance แคบ ยิ่งต้องให้ความสำคัญกับ อุณหภูมิ Measuring Force, Resolution, Repeatability, Measurement Uncertainty และผล Calibration ร่วมกัน
เพราะเครื่องมือที่ได้รับการดูแลอย่างเหมาะสมและมีระบบติดตามที่ดี จะช่วยลดความเสี่ยงจากการวัดผิดและเพิ่มความน่าเชื่อถือให้กับผลการตรวจสอบค่ะ
แหล่งอ้างอิง
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers
- ISO 3611:2023 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Design and metrological characteristics of micrometers for external measurements ISO
- NIST Monograph 180 — The Gauge Block Handbook
บทความที่เกี่ยวข้อง
- Gauge Block ใช้ทำอะไร?
- Vernier Caliper กับ Micrometer ต่างกันอย่างไร?
- Resolution 0.01 mm ใช้วัด Tolerance ±0.01 mm ได้หรือไม่?
- วิธีทวนสอบเครื่องมือวัดด้วยตนเอง
- Intermediate Check
- Acceptance Criteria
- Measurement Uncertainty
- Calibration Interval
